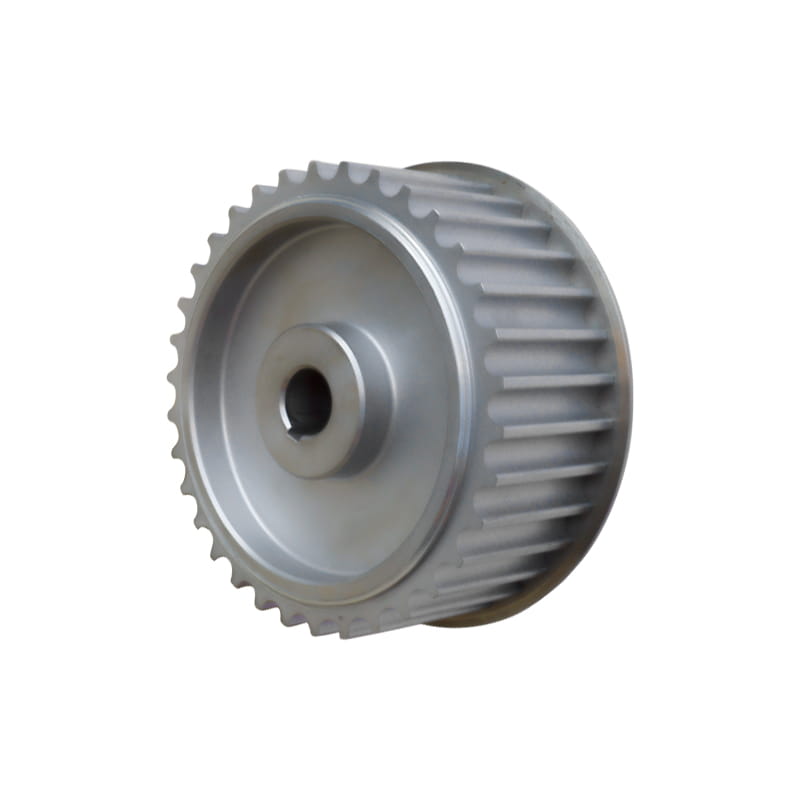
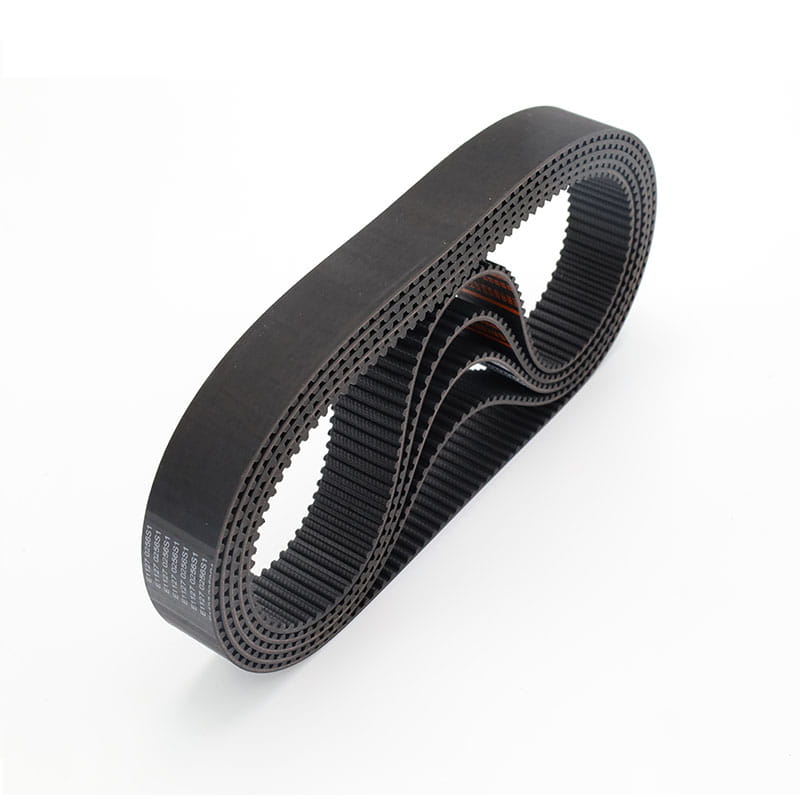
یک کلید افتاده، یک توپی نمره دار، و یک کمربند که دو هفته پس از بازسازی شروع به بالا رفتن از فلنج می کند. این توالی معمولاً به گردن تسمه است، اما علت اصلی در کلید قرقره قرار دارد. هنگامی که یک قرقره برای تعمیر و نگهداری از شفت بیرون کشیده می شود، کلید اولین قطعه ای است که گم می شود و جایگزینی اغلب با چشم از هر چیزی که در سطل قطعات یدکی شل است انتخاب می شود. تفاوت بین یک کلید درست نصب شده و یک کلید شل در صدم میلی متر اندازه گیری می شود، با این حال تصمیم می گیرد که آیا اتصال یک سال پس از معکوس شدن گشتاور دوام می آورد یا در عرض یک ماه از کار می افتد.
پاسخ کوتاه اول: یک کلید قرقره یک شکاف ماشینکاری شده است که در امتداد سوراخ توپی بریده شده است، که با شکافی روی شفت مطابقت دارد، که با هم کلیدی را نگه می دارد که گشتاور را منتقل می کند و موقعیت زاویه ای قرقره را ثابت می کند. عرض، عمق و سطح را به درستی بدست آورید و کلید ارزان ترین و قابل پیش بینی ترین جزء در قطار محرکه می شود. آنها را اشتباه بگیرید و کلید تبدیل به فیوزی می شود که منفجر می شود و گهگاه شفت را با خود می برد.
آنچه که یک کلید قرقره در واقع انجام می دهد
این یک اسلات سه کار را انجام می دهد، و آنها را بدون هیچ اضافی انجام می دهد.
انتقال گشتاور کلید، نه اصطکاک، بار کاری را بین شفت و توپی حمل می کند.
موقعیت زاویه ای موقعیت دندانههای قرقره یا شیارها روی شفت توسط محل کلید ثابت میشود، نه بر اساس تناسب سوراخ.
مرجع مجمع. یک اسلات ماشینکاری شده به کارکنان تعمیر و نگهداری یک نقطه جهت گیری مثبت می دهد، بنابراین هاب را نمی توان چند درجه به بیرون نصب کرد.
خود گشتاور از طریق پهلوهای کلید به دو نوار تماس باریک، یکی در شفت و دیگری در هاب حرکت می کند. هر نیوتن متر بار از آن نوارها عبور می کند، در حالی که گوشه های شکاف تنش را متمرکز می کند و عمق شکاف، مواد را از قسمتی که در برابر خمش مقاومت می کند حذف می کند. این دو اثر توضیح میدهند که چرا استانداردهای ابعادی عمق سمت شفت t1 را میپوشانند و آن را کمی کوچکتر از عمق سمت توپی t2 نگه میدارند: شفت بخشی است که هیچکس نمیخواهد آن را جایگزین کند، بنابراین محل کلید طوری قرار میگیرد که مواد بیشتری را در سمت شفت نگه دارد.
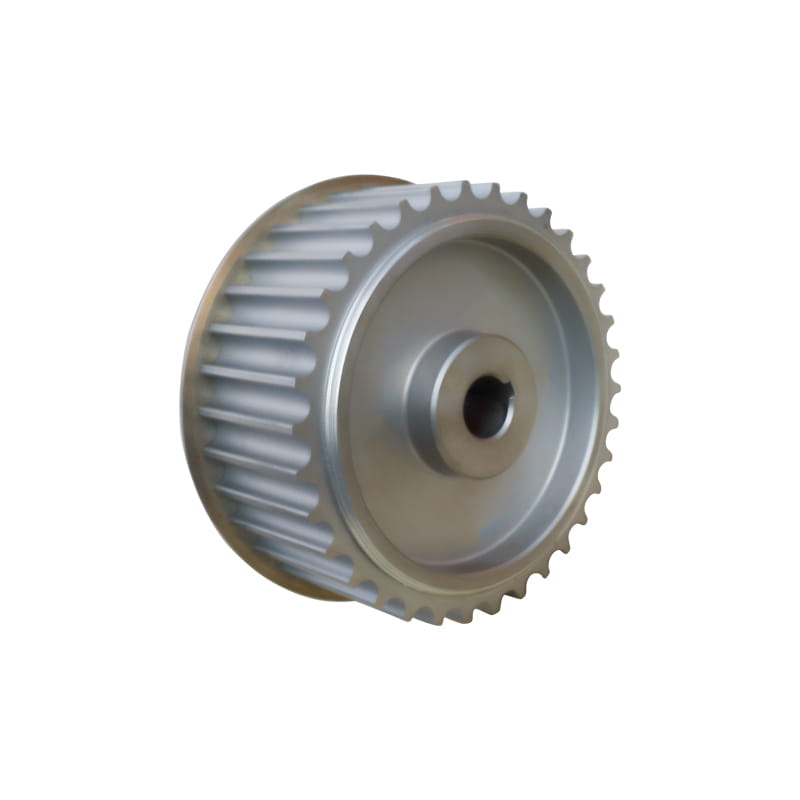
در یک قرقره سنکرون، کلید زمان بندی را نیز تنظیم می کند. اگر کلید هاب چند درجه دورتر از مبدأ گام دندان بریده شود، دندانههای تسمه در نقطه اشتباه چرخه با شیارهای قرقره برخورد میکنند و نتیجه بهعنوان ساییدگی ناهموار در یک سمت دندان نشان داده میشود نه به عنوان یک عیب آشکار. نظمی که در مورد شیار قرقره اعمال می شود در مورد شکاف توپی نیز صدق می کند، به همین دلیل است مشخصات دندانی تسمه تایم و شیار قرقره ای که در آن قرار دارد باید به عنوان یک سیستم در نظر گرفته شود تا اینکه دو قسمت جداگانه خریداری شود.
در نقشه های متریک، کلید و راه کلید انتخاب آزاد نیستند. قطر شفت یک ردیف را انتخاب می کند و ردیف مقطع کلید، عمق شیار شفت و عمق شیار توپی را تعیین می کند. اشتباه رایج این است که شیار را از هر کلیدی که در کشو است اندازه میگیریم و عمق آن را نادیده میگیریم، زیرا شیار بیش از حد عمیق شافت، بخش باربر را از شفتی که از قبل تحت گشتاور متناوب کار میکند، حذف میکند.
ابعاد کلید اسمی و کلید برای قطرهای معمولی شفت، مطابق با سری DIN 6885. همیشه مطابق نقشه یا استاندارد خرید معتبر تأیید کنید.
محدوده قطر شفت (میلی متر)
اندازه کلید w x h (mm)
عمق شیار شفت t1 (mm)
عمق شیار توپی t2 (میلی متر)
6 تا 8
2×2
1.2
1.0
بالای 8 تا 10
3×3
1.8
1.4
بالای 10 تا 12
4×4
2.5
1.8
بالای 12 تا 17
5×5
3.0
2.3
بالای 17 تا 22
6×6
3.5
2.8
بالای 22 تا 30
8 × 7
4.0
3.3
بالای 30 تا 38
10*8
5.0
3.3
بالای 38 تا 44
12*8
5.0
3.3
بالای 44 تا 50
14*9
5.5
3.8
بالای 50 تا 58
16*10
6.0
4.3
بالای 58 تا 65
18*11
7.0
4.4
بالای 65 تا 75
20*12
7.5
4.9
تلرانس عرض بخشی است که واقعاً باید روی نقشه نوشته شود. کلیدها معمولاً به h9 عرضه می شوند و تناسب آن توسط دو شیار تعیین می شود. شیار شفت معمولا محکم تر از شیار توپی نگه داشته می شود، زیرا تعمیر آسیب به شفت بسیار گران تر است. میزان محکم بودن به نحوه مونتاژ قرقره بستگی دارد: یک اتصال کشویی برای فشار دادن با دست نیاز به فضای خالی دارد، در حالی که اتصال فشاری یا فشاری میتواند محکمتر باشد اما در طول تعمیر و نگهداری سختتر میشود.
چرا فاصله مناسب بیشتر از اندازه اسمی مهم است
یک کلید 8 میلی متری اسمی در یک شیار اسمی 8 میلی متری تقریباً چیزی در مورد نحوه عملکرد اتصال به شما نمی گوید. آنچه اهمیت دارد فاصله بین ضلع کلید و دیواره شیار پس از ماشین کاری است. هنگامی که این فاصله به اندازه کافی بزرگ شد که کلید تحت بار حرکت کند، هر بار که گشتاور معکوس میشود، کلید شروع به تکان دادن در داخل شکاف میکند و فرسودگی در پهلوها شروع میشود.
مقادیر بالا نشانگر هستند و برای نشان دادن روند به جای استفاده به عنوان جدول اندازه گیری استفاده می شوند. منحنی تقریباً صاف شروع می شود، که به این معنی است که مقدار کمی فاصله در انتهای محدود محدوده، عمر بسیار کمی دارد. از زانوی منحنی، قطره تندتر می شود، بنابراین هر 0.02 میلی متر فاصله اضافی، عمر بیشتری نسبت به افزایش قبلی از بین می برد. قرائت عملی این است که شل کردن شیار توپی به اندازه نصف درجه تحمل برای آسانتر کردن مونتاژ، درایو را در امتداد منحنی حرکت میدهد، و اینکه کجا قرار میگیرد مهم است. یک غلتک نوار نقاله با بارگذاری سبک که در یک جهت کار می کند، نسبت به شفت اصلی دستگاه چاپ که گشتاور را دائماً معکوس می کند، تناسب ضعیف تری را تحمل می کند. به همین دلیل است که تلرانس عرض کلید به نقشه تعلق دارد نه در دست ماشینکار روی نیمکت.
چگونه قرقره های کلید دار در سرویس خراب می شوند
ترتیب حالت های خرابی به طور قابل ملاحظه ای از یک کارخانه به کارخانه دیگر سازگار است و به ندرت با شکستن کلید شروع می شود.
این رتبهبندی نشاندهنده آن چیزی است که خرابیها در کارگاههای تعمیر و نگهداری اغلب نشان میدهند، نه آنچه که یک دکل خستگی آزمایشگاهی تولید میکند. فرسودگی روی پهلوهای کلیدی در بالا قرار دارد زیرا به کندی ایجاد می شود و تقریباً هرگز در طول یک بازرسی معمولی متوجه نمی شود. برشی و ترک گوشه هاب رویدادهایی هستند که به دنبال آن اتفاق میافتند، زیرا زمانی که تناسب شل شد، بار ضربهای در گوشههای شکاف متمرکز میشود. تغییر شکل شیار شفت در رتبه چهارم قرار دارد و کمترین استقبال را در بین همه یافتهها دارد، زیرا تعویض یک شفت نمرهدار بسیار بیشتر از یک کلید است. لیز خوردن قرقره روی محور آن به سادگی آخرین حالت است و تا آن زمان دندان های تسمه نیز جویده می شوند. این درس ثابت است: بیشتر خرابیهای قرقره کلیدی به جای استحکام مواد ناکافی، به جای شل شدن بازمیگردد.
Hub Material محدودیت Keyway را تغییر می دهد
کلید تقریباً همیشه قسمت سختتر است، بنابراین در عمل بارگذاری با نرمتر بودن دو شیار محدود میشود. این موضوع باعث می شود که متریال هاب یک تصمیم مستقیم طراحی باشد تا یک تصمیم آرایشی.
یک توپی آلومینیومی رفتار متفاوتی با چدن یا فولاد دارد زیرا شیار از طریق استحکام برشی خود ماده توپی در برابر بار کلید مقاومت می کند. ظرفیت توپی فولادی تقریباً دو برابر چدن خاکستری است و این شکاف توضیح می دهد که چرا درایوهای با بارگذاری سنگین به ندرت از قرقره های آلومینیومی استفاده می کنند. چدن داکتیل بین این دو قرار می گیرد و سازشی است که اکثر سازندگان ماشین آلات زمانی که هزینه و استحکام هر دو مهم است، به آن دست می زنند. تولید توپی های فلزی زینتر شده ارزان است اما در این مقیاس حدود هفتاد امتیاز دارد که به جای موقعیت های محرک اصلی مناسب قرقره های کوچک و کم بار است. هنگامی که نمی توان از قرقره آلومینیومی اجتناب کرد، راه حل معمول این است که درگیری کلید را طولانی تر کنید یا مسیر گشتاور را به جای کلید به یک عنصر گیره منتقل کنید. ابتدا مواد توپی را برای ظرفیت برشی انتخاب کنید، سپس جرم و هزینه را با آن خط پایه وزن کنید.
گزینههای ماشینکاری برای Hub Keyway
شکاف در هاب را می توان به روش های مختلفی تولید کرد و انتخاب هم دقت قابل دستیابی و هم اقتصادی بودن سفارش را تغییر می دهد. مقایسه زیر دو مسیر تولید متداول را در مقابل یکدیگر بر اساس معیارهایی که در واقع تعیین قیمت هستند، امتیاز می دهد.
این مقایسه رادار، کلید هاب یکسانی را که توسط دو فرآیند مختلف تولید میشود، با هر محور از صفر تا یک نرمال میگیرد. نرخ بروکینگ از نظر دقت ابعادی، پرداخت سطح، سرعت برش و دسترسی به کلید داخلی بسیار بالاست، زیرا یک گذر از یک ابزار فرم باعث ایجاد شکاف در یک حرکت میشود. نقطه ضعف آن انعطاف پذیری دسته ای کوچک است، زیرا خود بریچ برای یک ترکیب عرض و عمق کلید ساخته شده و دوباره تیز می شود. شکاف برعکس عمل می کند: هزینه ورودی ابزار کمتر است، و جا دادن یک هاب یا یک دسته کوتاه بسیار آسان تر است، اما روند کندتر است و به طور معمول پایان کار یک قدم عقب تر از سوراخ کردن است. سیم برش و فرز بین این دو قرار می گیرد و برای تعمیر کار عملی است، جایی که سفارش یک برش جدید برای یک قرقره بی معنی است. معمولاً تصمیم به حجم پایین میآید: اگر خروجی سالانه ابزارسازی را توجیه میکند، برچینگ پیشفرض معقول است، و زیر این آستانه، شکاف یا برش سیم، مسیر واقعیتر است.
چک لیست مونتاژ و بازرسی
اکثر مشکلات کلید در طول ده دقیقه ای که برای نصب مجدد قرقره نیاز است ایجاد می شود. یک توالی کوتاه از بررسی ها تقریباً همه آنها را حذف می کند.
عرض شیار شفت و شیار توپی را با کولیس یا گیج سوراخ اندازه گیری کنید و به جای قضاوت در مورد تناسب بر اساس احساس، خوانش ها را با نوار تحمل روی نقشه مقایسه کنید.
بررسی کنید که کلید در عمق صحیح هر دو شیار قرار گرفته باشد. باید شکاف کوچکی بین بالای کلید و پایین شیار توپی وجود داشته باشد، هرگز تماس محکمی نداشته باشد.
لبههای شیار را جدا کنید و هر فلزی که روی آن قرار گرفته است را جدا کنید. یک سوراخ برجسته برای کج کردن کلید در شکاف کافی است.
قرقره را آزمایشی روی یک محور تمیز و خشک قرار دهید. علامت گذاری روی سوراخ یا شفت به این معنی است که مناسب برای روش مونتاژ مورد نظر بسیار محکم است.
توپی را بچرخانید تا محل کلید با شیار شفت قبل از فشار دادن آن در یک راستا قرار گیرد و هرگز قرقره را با پیچ بست در جای خود نکشید.
پیچ تنظیم یا عنصر گیره را با گشتاور مشخص شده سفت کنید، سپس اگر قرقره از نوع سنکرون است، فاز دندان را در مقابل تسمه دوباره بررسی کنید.
خروجی شعاعی را پس از اولین ساعات اجرا مجدداً بررسی کنید و مقدار را به رکورد نگهداری معمول اضافه کنید.
کلید قرقره یک ویژگی غیرقابل توجه است، یک شکاف باریک در یک قطعه فلز، با این حال گشتاور را حمل می کند و موقعیت زاویه ای را نگه می دارد که کل درایو به آن وابسته است. تلورانس عرض و عمق مشخصی به آن بدهید، تناسب را با توجه به نحوه مونتاژ قرقره انتخاب کنید و قبل از نصب به جای بعد اندازه گیری کنید. اتصال کلیدی که به این ترتیب آماده شده است به ندرت اولین چیزی است که در دستگاه خراب می شود.
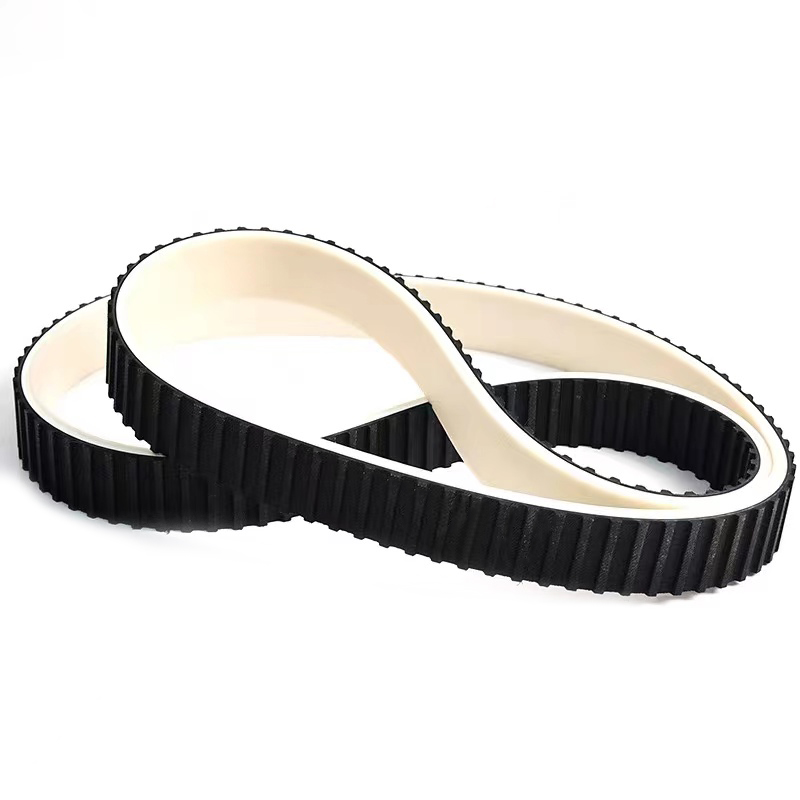
برای تیمهایی که یک قرقره را جایگزین میکنند یا یک درایو جدید طراحی میکنند، تامین قرقره و تسمه از همان تامینکننده، سوراخ، محل کلید و سطح دندان را روی یک مبدأ طراحی نگه میدارد. Jiangxi Kangqi Industrial تسمه های زمان بندی لاستیکی، تسمه های زمان بندی PU و قرقره های همزمان منطبق را با سوابق ابعادی موجود در کنار گزارش های آزمایشی تولید می کند، بنابراین تناسب هاب و مشخصات دندان به جای دو مکالمه جداگانه با هم تسویه می شوند.
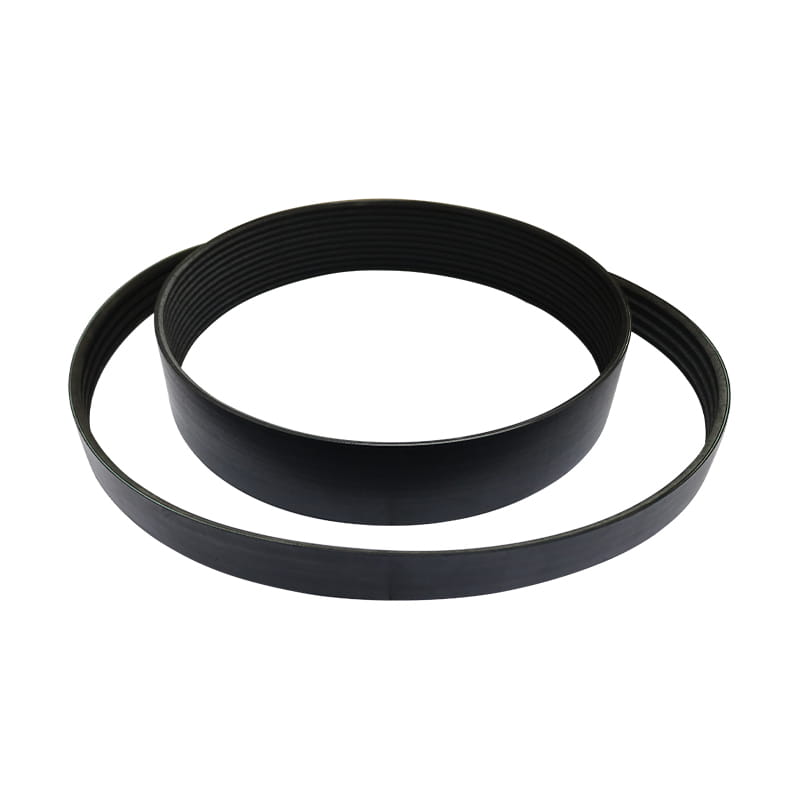
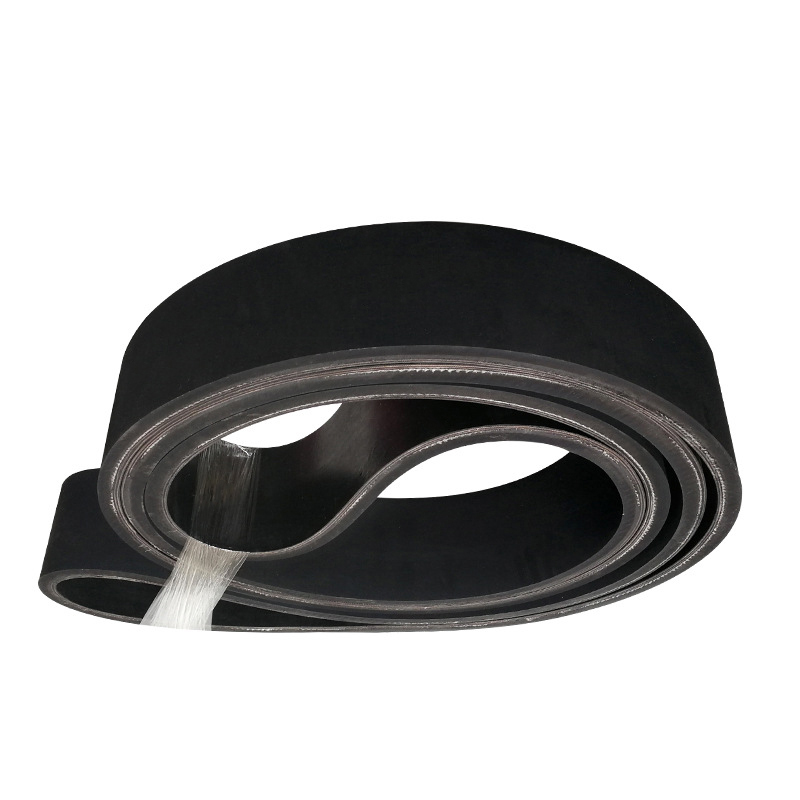
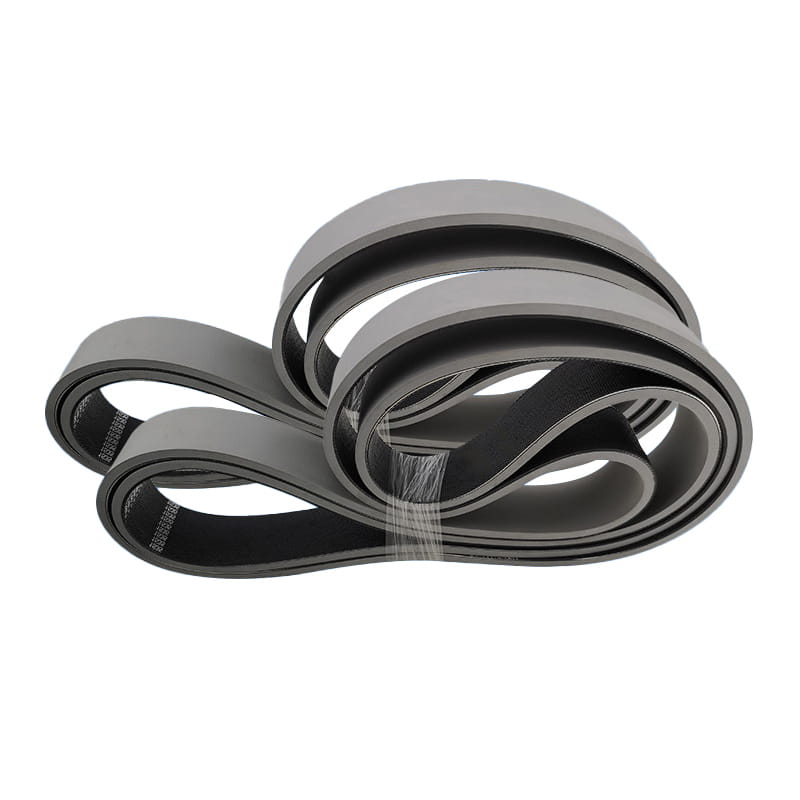
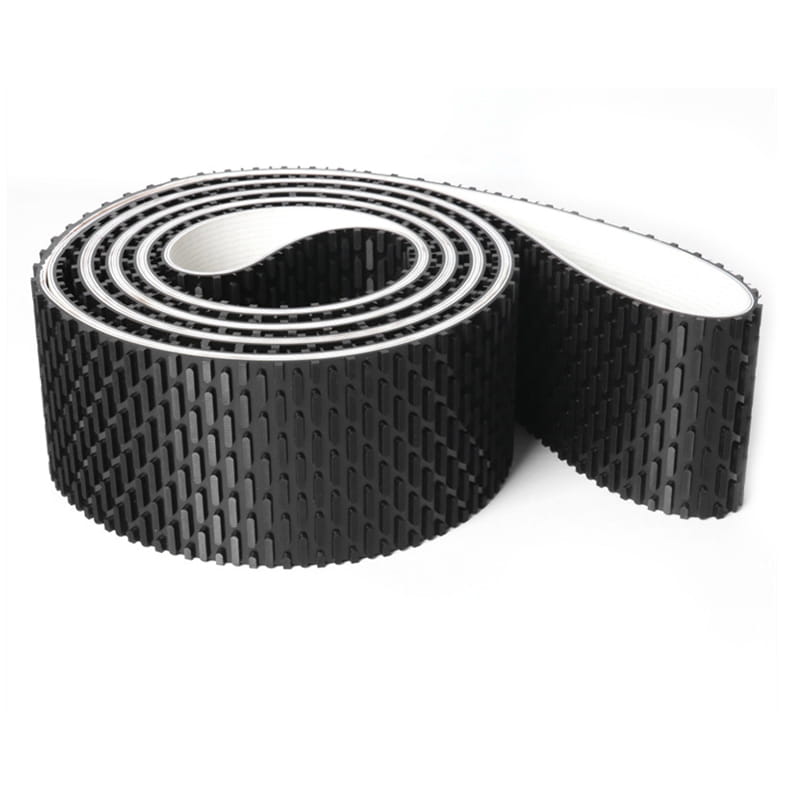
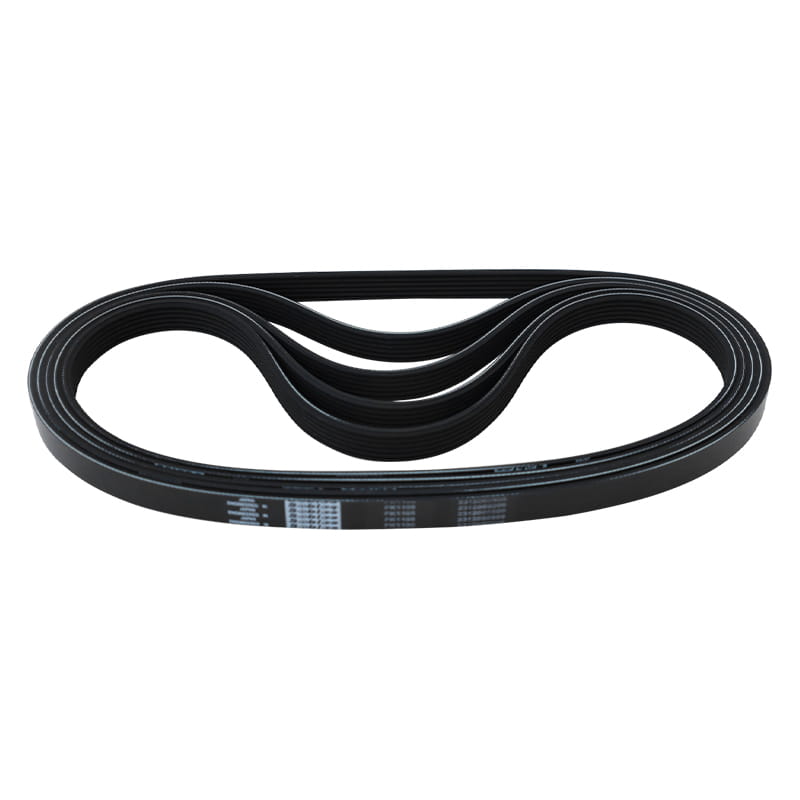
تسمه نقاله از چسب سطحی، هسته و چسب لایه تشکیل شده است. علاوه بر این، یک لایه پارچه بافر را می توان به استفاده از ضربه بالا اضافه کرد تا در برابر ضربه مقاوم تر شود.
چسب سطح
با استفاده از لاستیک طبیعی و لاستیک مصنوعی به عنوان مواد اولیه و به منظور افزایش مقاومت در برابر سایش، مقاومت در برابر ترک، مقاومت در برابر پیری و سایر خواص، چسب سطح دارای ویژگی های مختلفی مانند مقاومت در برابر سایش، مقاومت در برابر برش، مقاومت در برابر حرارت، مقاومت در برابر شعله، مقاومت در برابر سرما است. مقاومت در برابر اسید و قلیایی، مقاومت در برابر روغن، مقاومت در برابر الکتریسیته ساکن و غیره. هسته لایه پارچه
لایه پارچه ای از الیاف طبیعی یا الیاف شیمیایی به تنهایی یا ترکیبی از این دو تشکیل شده است، پس از درمان تک مرحله ای با فرآیند بالغ، کیفیت یکسانی دارد و چسبندگی خوبی با لاستیک دارد. لایه چسب
لایه چسب برای نیروی چسب بین لایه های هسته تسمه نقاله که به طور مکرر خم می شود بسیار مهم است. مخصوصاً برای تسمه نقاله های پرتنش باید از یک لایه چسب با تنش کمانش کمتر و خستگی کمتر در اثر تنش داخلی استفاده شود.
مشخصات و مدل ها را می توان با توجه به نیاز مشتری، با ضخامت 2.0 میلی متر تا 8.0 میلی متر سفارشی کرد.3
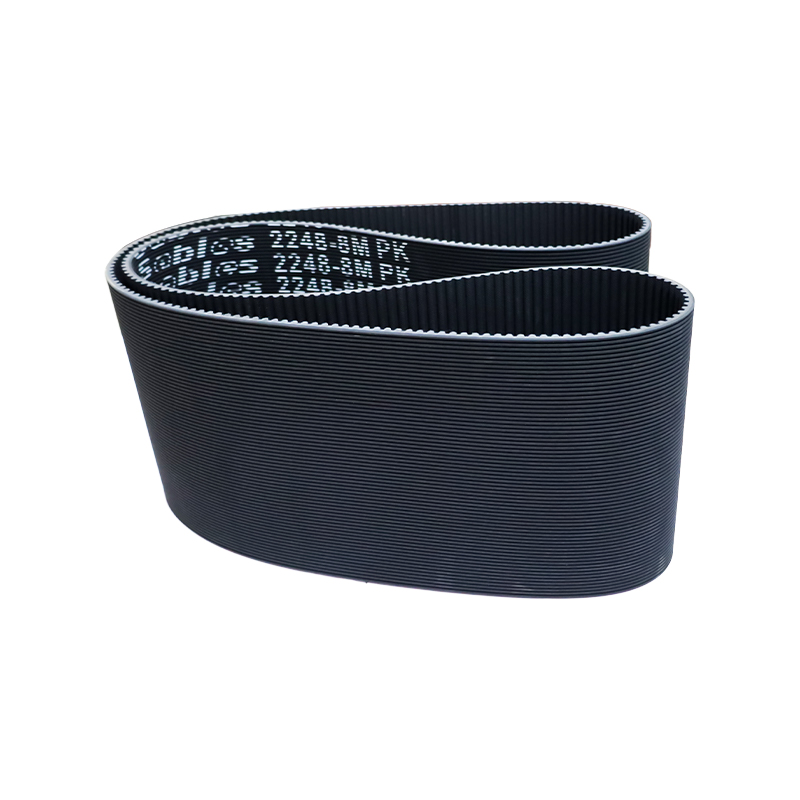
سیستم های انتقال و انتقال با سرعت بالا، صاف و کم گسترش مانند ماشین آلات نساجی، ماشین آلات نجاری، ماشین آلات سنگ زنی، ماشین های فروش بلیط، ماشین های برش سبزیجات و غیره. خصوصیات: سرعت و پایداری بالا، استحکام کششی بالا و ازدیاد طول کم.
نوار لاستیکی بدون درز تولید شده توسط ماشین آلات نجاری می تواند برای سنباده زدن، اصلاح و پیرایش مواد هسته، تراشیدن تخته های چوبی، تخته های چند لایه، تخته های چند لایه پلاستیکی و سایر ماشین ها استفاده شود و می تواند به ماشینکاری و انتخاب کامل سطح کمک کند.
تکنولوژی خاص آن در روش ساخت نهفته است و تسمه بدون مفصل اندازه مورد نیاز را تولید می کند. ما نه تنها کیفیت را به شدت کنترل می کنیم، بلکه اصرار داریم که از مواد وارداتی استفاده کنیم تا تسمه سنباده ما عملکرد بهتری داشته باشد.
تمام قسمت های ضخامت و استحکام کاملاً یکنواخت هستند.
عملکرد خطی خوبی دارد.
برای قطر چرخ های کوچک می توان از انعطاف پذیری بالا استفاده کرد.
می تواند صافی و عدم تغییر شکل را تحت فشار کاری حفظ کند.
ضریب اصطکاک بین کف تسمه و سطح صفحه بسیار کم است.
از آنجایی که لایه سطحی تسمه با لاستیک پوشانده شده است، چسبندگی بهبود یافته و پایداری تسمه نقاله بهبود می یابد.
برای هر فیلد سیستم دستگاه مبتنی بر سنکرون اعمال شود. خصوصیات:
از هماهنگی با تسمه اطمینان حاصل کنید تا دقت و طول عمر رانده شده افزایش یابد. با توجه به نیاز مشتری، راه حل بهینه سفارشی سازی را می توان با توجه به مواد به فولاد 45#، آلیاژ آلومینیوم، فولاد ضد زنگ، چدن، نایلون و غیره تقسیم کرد.